Contactar

Análisis Causa-Raíz de Fallo Recurrente en Soldadura Disimilar en Tubería de Vapor de Alta Presión. Implementación de Medidas Correctoras

Definición del problema

  • https://cadeengineering.com/es/analisis-de-causa-raiz/Durante el funcionamiento de una planta petroquímica (ubicada en el Medio Oriente), se detecta la aparición recurrente de grietas en una unión de soldadura disimilar de metal de una tubería crítica de vapor de alta presión (2010-2014).
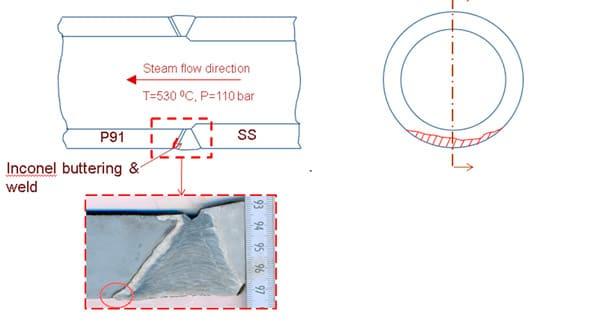
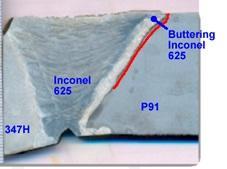
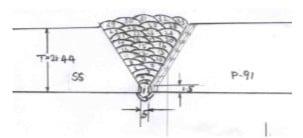
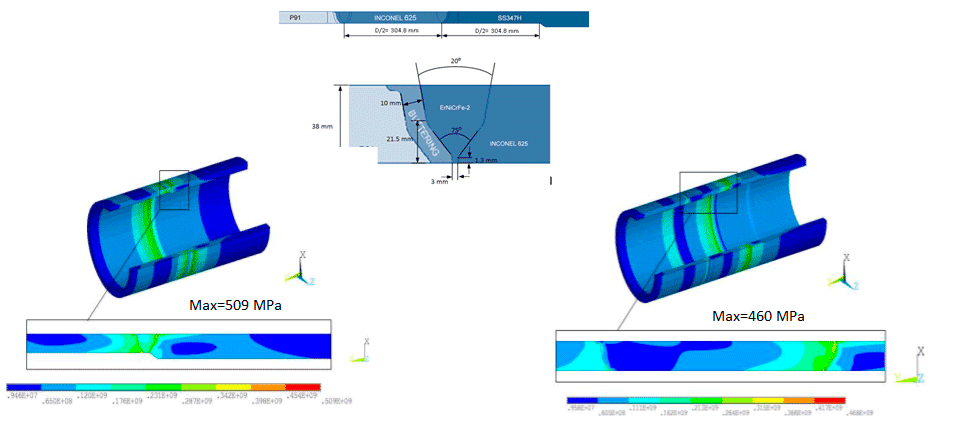
  • Las grietas aparecen periódicamente en la misma zona, en el extremo de la soldadura que une dos piezas de diferentes materiales A-335-P91 y SS347H. El material de soldadura es INCONEL625.
  • Tubería de 24″ de diámetro y gran espesor debido a las condiciones severas de operación: tª=530ºC / P=110 bar
  • Ninguna de las reparaciones realizadas hasta el momento había conseguido evitar una nueva rotura tras 6-12 meses desde la última reparación.

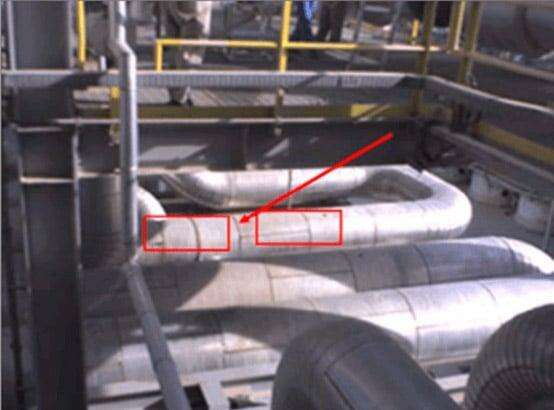
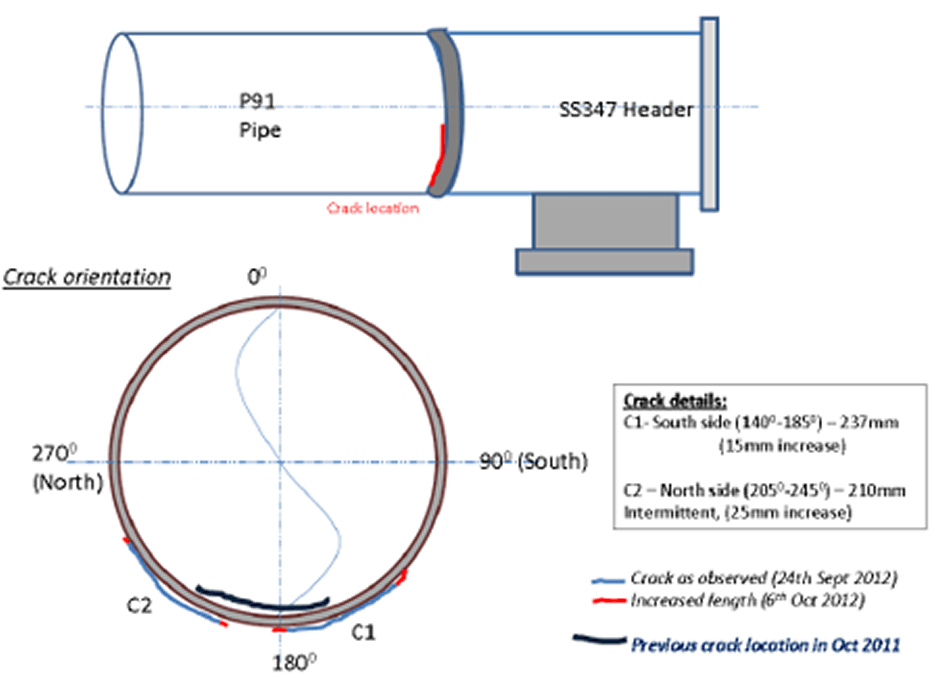
Fig. 1: 24 «Disposición de la línea de vapor de alta presión y características de la soldadura”

-Recurrencia de fallo en tres ocasiones en zonas similares.

-Tiempo estimado de fallo después de la reparación ≈ de 6 a 12 meses.

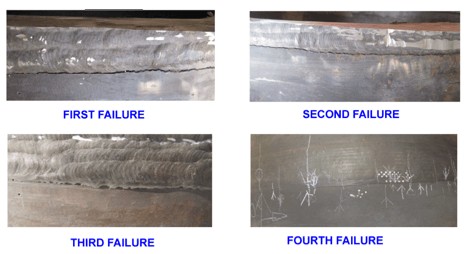
PRIMER FALLO (después de 11 meses de operación)

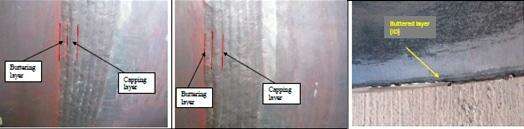
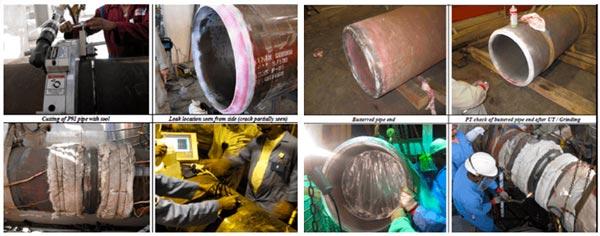
Aumento de la battering layer

01

PH, PWHT buttering

02

UT en buttering PRE-POST PWHT

03

Soldadura realizada en campo

04

GATAW, 5G, Inconel 625

SEGUNDO FALLO (después de 5 meses de operación)

El mismo procedicimiento que en la primera reparación

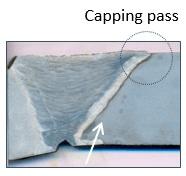
No se eliminan restos del material de la «capa final»

TERCER FALLO (después de 6 meses de operación)

Sustitución de DWJ por SPOOL PIPE transformada en taller → mejor calidad de la soldadura

END en soldadura y UT

CUARTO FALLO (después de 12 meses de operación)

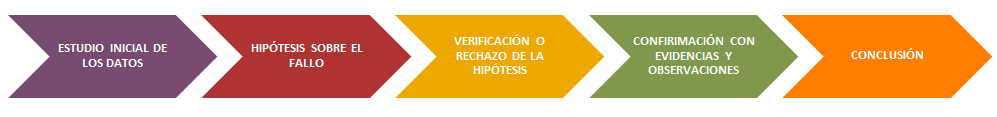
ANÁLISIS DEL FALLO → ANÁLISIS CAUSA-RAÍZ → CADE

Metodología de análisis causa raíz

Conocer el problema

Caracterizar la física del problema

Solución: medidas correctoras

Datos de diseño y fabricación:

  • Detalle de soldadura
  • Proceso de soldadura
  • Tratamientos térmicos pre y post soldadura.
  • Materiales (propiedades, almacenamiento, …)
  • Inspecciones y ensayos no destructivos (ENDs)

Datos de Operación:

  • Observaciones previas y evidencias.
  • Registro y detalle de fallos (imágenes del área crítica, imágenes de grietas …)
  • Macrografías, metalografía, pruebas de dureza, pruebas de tracción, composición química

Funcionamiento normal:

  • Tubería y soldadura en condiciones de funcionamiento
  • Proceso de soldadura

Las mejores prácticas de ingeniería mecánica y de
proceso:

  • Simulación: FEA (aná
    lisis de elementos finitos).
  • Códigos
    internacionales (ASME, API FFS 579).
  • Modelado físico (entendiendo cómo funciona).
  • Pruebas y modelos de hipótesis.
  • Modelización de medidas correctivas.

2.1: DETALLE NIVEL 1

  • Análisis de tuberías y soldadura en condiciones de operación.

2.2: DETALLE NIVEL 2

  • Simulación del proceso de soldadura.

2.3. DETALLE NIVEL 3

  • Ensayos para la obtención de tensiones residuales.

Observaciones y evidencias

  • Pruebas de laboratorio.

Análisis y determinación de la causa del fallo.

  • Propuesta específica de medidas correctoras
  • Modificación del detalle de soldadura + tramo de tuberías.
  • PWHT (Tratamiento Térmico Post Soldadura).
  • Modificación del proceso de soldadura y secuencias de paso.
  • Modificación del material de relleno de la soldadura.

1. Conocimiento del problema

1.1 Identificación del Fallo

  • Fallos cada 6-12 meses

1.2 Localización de las Grietas y Tamaño de las Grietas:

  • ENTRE 100º – 270º
  • 250 mm – 400 mm
  • Grieta en zona de fusión
  • Buttering Inconel 625

1.3 Inspecciones y Ensayos NDT

  • Grietas completas VT y grietas superficiales (PT –END)
  • Grieta localizada en la cara interior de la tubería ⇒ relleno inadecuado

1.4 Fractografía, Examinación Esteroscópica y Composición Química

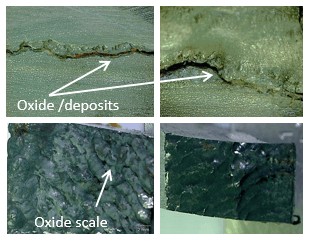
  • Esteroscopia ⇒ depósitos de óxido ⇒ CAPING PASS
  • Fractografía ⇒ Cascarillas de óxido en superficies interiores y exteriores
  • Composición química ⇒ según requerimientos de especificación de materiales

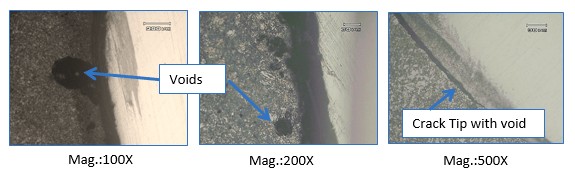
1.5 Metalografías

  • Estructura martensítica templada en P91, HAZ
  • Estructura dentrítica austenítica en INCONEL y Buttering
  • Estructura martensítica templada con ferrita en la zona de localización de la grieta

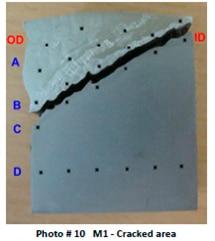
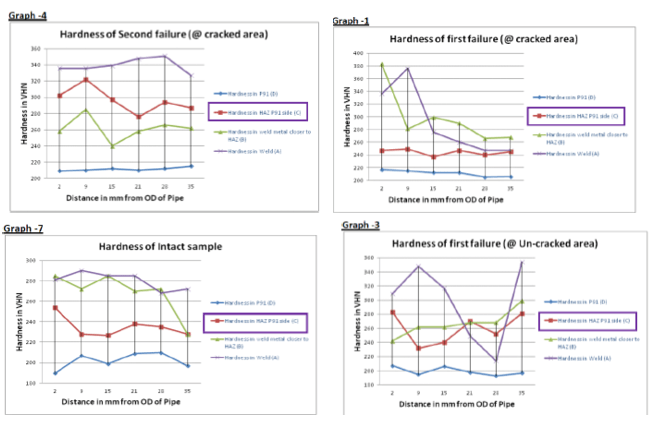
1.6 Ensayos de Dureza

1.7 Procedimiento de Soldadura y Tratamientos Térmicos

  • Precalentamiento 200ºC
  • Soldadura GTAW
  • Soldadura 5G Weld / 2G buttering
  • PWHT en buttering à no PWHT en soldadura

1.8 Condiciones de Operación y Sistemas de Apoyo

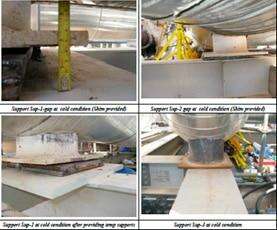
  • Sistemas de apoyo sin anomalías detectadas
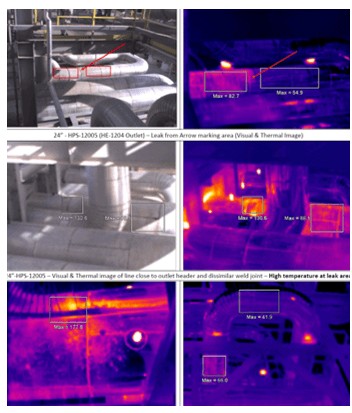
  • Temperaturas de aislamiento mas elevadas en zona de fugas

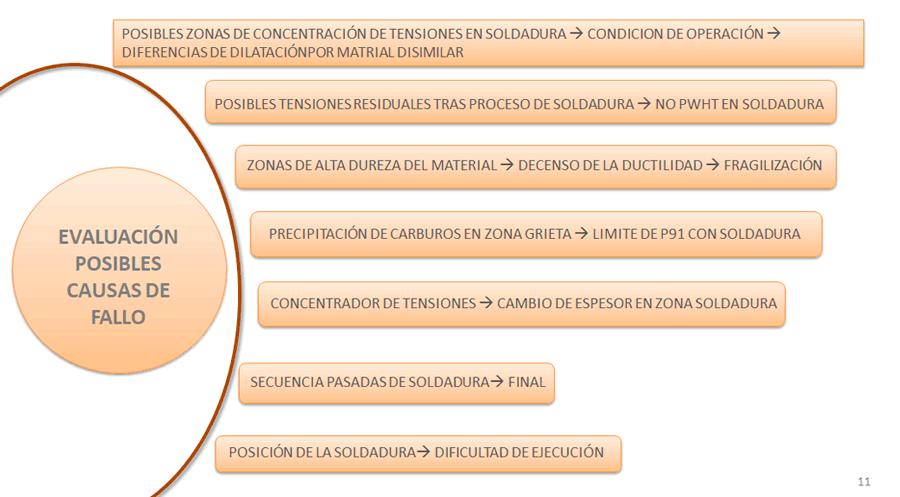
1.9 Evaluación de Posibles Causas de Fallo

2. Descripción física

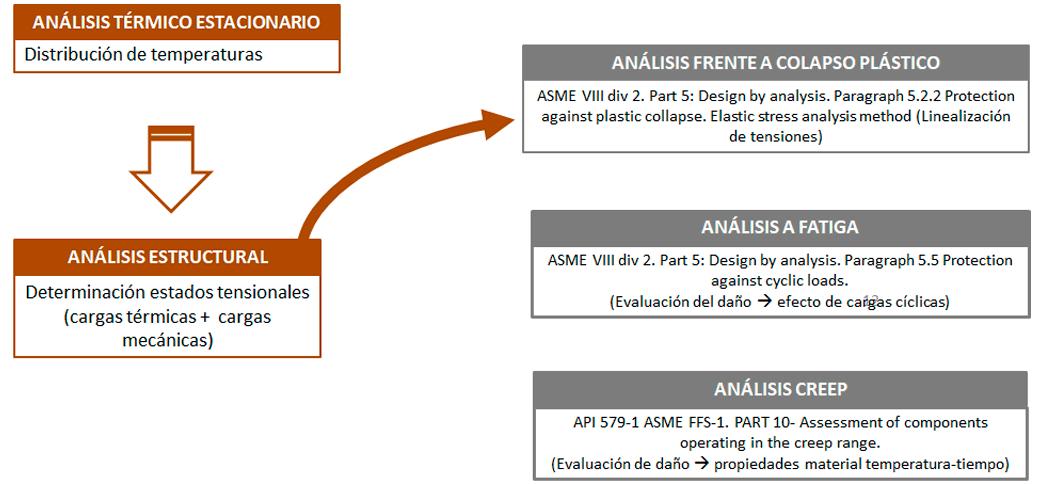
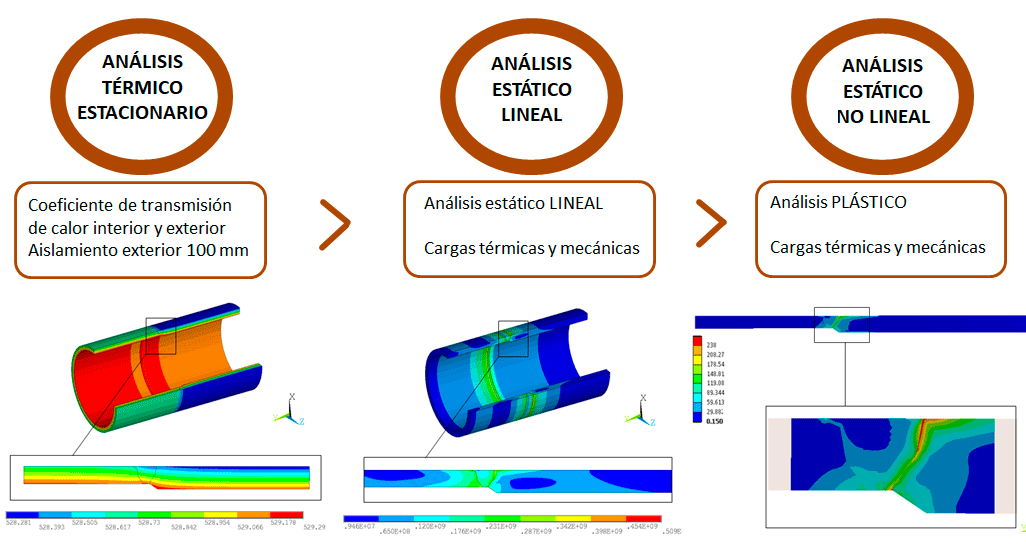
2.1 Detalle Nivel 1- Análisis de tubería y soldadura en condiciones de operación

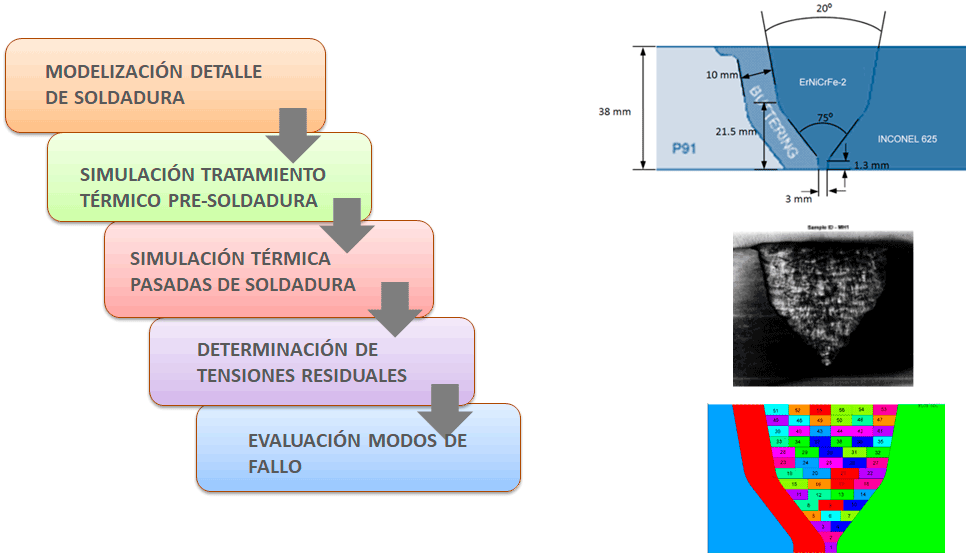
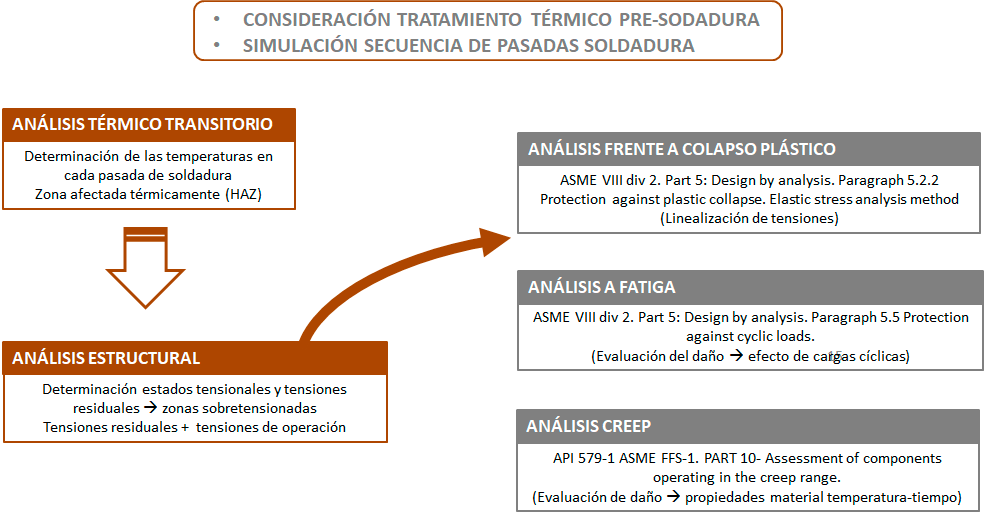
2.2 Detalle Nivel 2- Simulación del proceso de soldadura

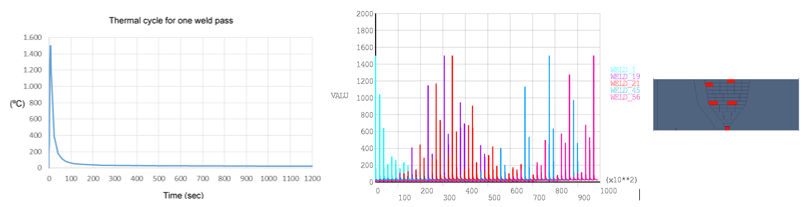
Análisis térmico transitorio

  • Determinación de las pasadas de soldadura a partir de macrografías

  • Temperatura de soldadura en cada pasada :

    – Tª fusion metal = 1500ºC

    -Tiempo fusion 30 seg

    -Enfriamiento libre 30 min

    -Velocidad de avance 110-110 mm/min

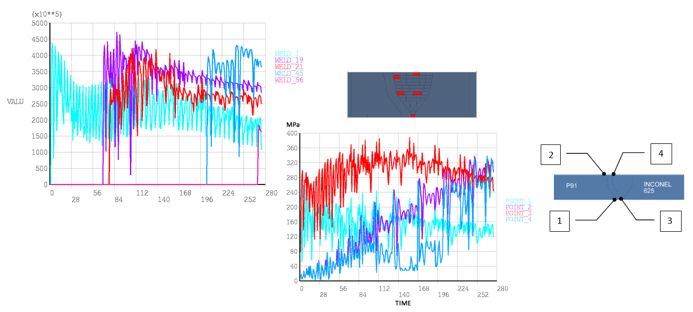
Análisis estructural

  • Consideración plasticidad material en función de la temperatura.

  • Consideración de temperaturas derivadas del anterior análisis térmico

  • Consideración de la restricción de la tubería

  • Determinación de las tensiones y strains tras proceso de soldadura y contracción de la misma.

2.3 Causas del fallo

Causas principales

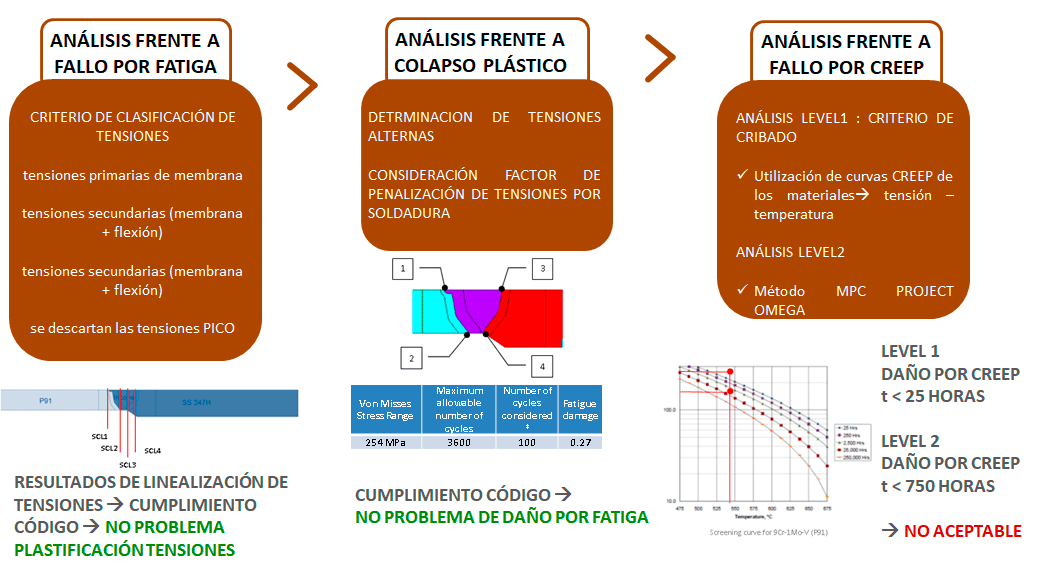
  • ZONA DE ALTAS TENSIONES
    ✓ Tª de operación (520ºC) y Presion (106 bar)
    ✓ Diferencia de expansión térmica entre material Inconel y P91
    ✓ Detalle de soldadura concentrador de tensiones
  • DAÑO CREEP
    ✓ Zona HAZ en union P91 con Inconel
    ✓D año creep a partir de las 750 horas de funcionamiento
  • CONCLUSIÓN CONSISTENTE CON EL HECHO DE QUE LAS GRIETAS SE DETECTEN TRAS POCOS MESES DE FUNCIONAMIENTO

Causas secundarias

  • ELEVADA DUREZA DEL MATERIAL EN HAZ EN P91 CON INCONEL Disminución de la ductilidad ⇒ fragilización de la zona
  • PRECIPITACIÓN DE CARBUROS EN ZONA DE APARICIÓN DE GRIETAS
  • PRESENCIA DE TENSIONES RESIDUALES POSTSOLDADURA
  • POSICIÓN SOLDADURA 5G ⇒ dificultad de ejecución
  • SECUENCIA DE PASADA DE SOLDADURA

Análisis causa-raíz: solución y medidas correctivas

Instalación de Spool Pipe entre P91 y SS347H

✓ Desplazar la soldadura lejos de la zona de cambio de espesor ⇒ reducción de concentración de tensiones en zona soldadura

✓ Reducción sobretensiones derivadas de la expansión térmica causadas por la diferencia de coeficiente de expansión de materiales
Definición de nuevo PWHT (Tratamiento Térmico Post Soldadura)

✓ Definir un tratamiento térmico PWHT en zona soldadura además del definido previamente en zona buttering.

Modificación de la secuencia de soldadura

✓ Terminar la secuencia de soldadura en zona central de la tubería en lugar de en zonas exteriores ⇒ reducción de tensiones residuales derivadas de la contracción de la soldadura.
Sobre el proyecto

  • La solución propuesta ha resuelto un problema crítico y recurrente que implicaba un alto coste en términos de disponibilidad de la planta.
  • La ejecución del proyecto estuvo sujeta a duras limitaciones de tiempo, y tuvo que resolverse en un período de 2 meses (tiempo restante hasta siguiente parada de planta).
  • Metodología sólida y consistente gracias a la simulación.
¿Tienes un proyecto parecido?

Describe el caso y lo analizará un especialista de CADE.

Otros proyectos

Planta Piloto de Almacenamiento Térmico del CIIAE